Gezinme Menüsü
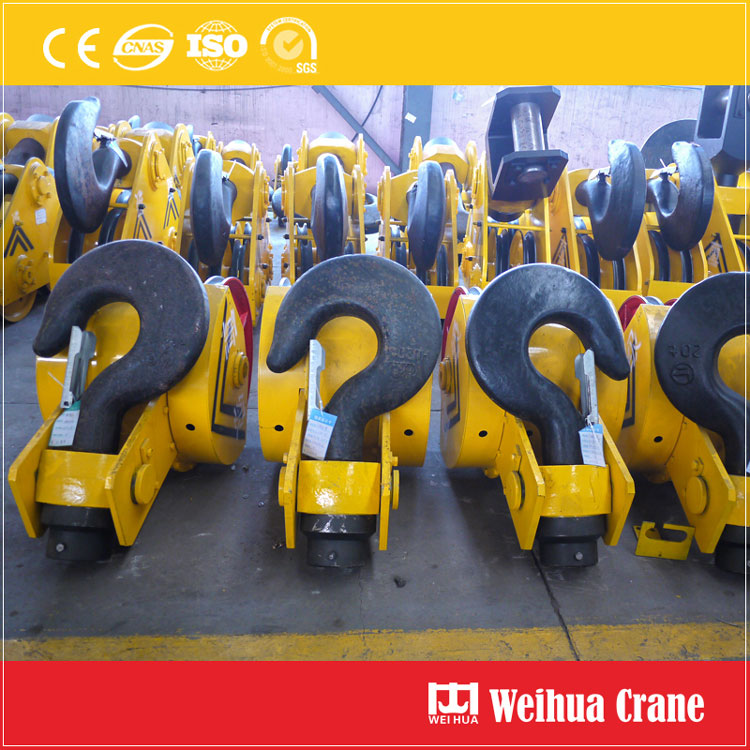
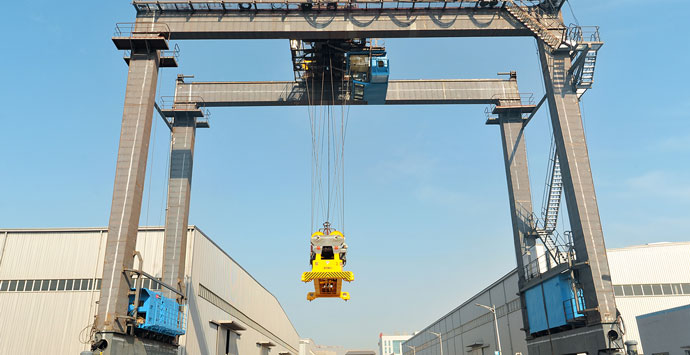
Bir inşaat sahasında ağır kaldırmayı düşündüğünüzde, bir tersanede, veya bir üretim tesisinde, Bir vincin görüntüsü neredeyse her zaman önde ve ortadadır. Ve o vincin kablosunun ucunda sallanmak onun en kritik temas noktasıdır: kanca.
Vinç kancası aldatıcı derecede basit bir ekipman parçasıdır. Bu kavisli bir metal parçası, Sağ? Gerçekte, mühendislik ve hassas üretimin bir başyapıtıdır, Çok büyük yükleri sarsılmaz bir güvenilirlikle kaldıracak şekilde tasarlandı. Yaratılışındaki tek bir kusur felaketle sonuçlanabilecek bir başarısızlığa yol açabilir.
Bu yüzden, Bu hayati önem taşıyan kaldırma bileşeni nasıl yapılıyor?? Büyüleyici vinç kancası üretim sürecine dalalım.
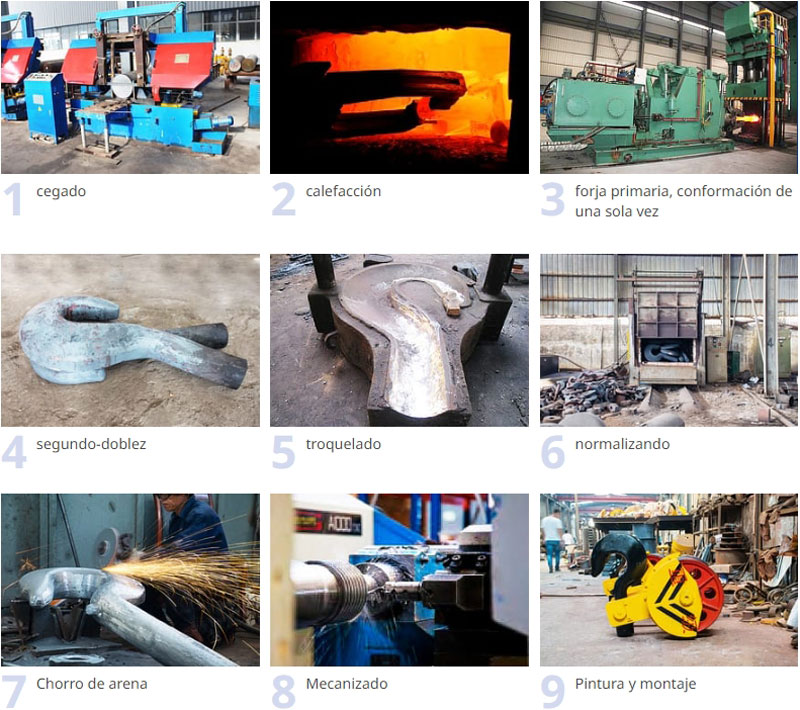
Crane Hook Üretim Süreci
Her şey herhangi bir metale dokunulmadan çok önce başlıyor. Mühendisler gelişmiş Bilgisayar Destekli Tasarım kullanıyor (CAD) Kancayı modellemek için yazılım. Kesin boyutları hesaplıyorlar, eğrilik, ve amaçlanan Güvenli Çalışma Yüküne göre boğaz açıklığı (Swl). Malzeme kalitesi gibi faktörler, stres dağılımı, ve güvenlik faktörleri (sıklıkla 4:1 veya 5:1) tasarıma titizlikle programlanmıştır. Sonlu Eleman Analizi (FEA) yazılım yükleri simüle etmek ve potansiyel stres noktalarını belirlemek için kullanılır, tasarımın güç ve güvenlik açısından optimize edilmesini sağlamak.
Herhangi bir metalden güvenilir bir kanca yapamazsınız. Dövme sınıfı alaşımlı çelik, tercih edilen malzemedir Yüksek kapasiteli vinç kancası. Olağanüstü gücü, dayanıklılık, ve darbelere karşı dayanıklılığı onu ağır kaldırma işleri için ideal kılar. Belirli not (Örn., AISI 4140, ASTM A508) gerekli mekanik özellikleri karşılayacak şekilde dikkatle seçilir. Hammadde genellikle büyük formda gelir, silindirik kütükler.
Kancanın gücünü buradan aldığı yer burasıdır. Çelik kütük, kırmızı-sıcak ve dövülebilir hale gelinceye kadar bir fırında belirli bir sıcaklığa ısıtılır. (genellikle 1200°C'nin üzerinde / 2200° f). Bu aşırı ısı, çeliğin iç tane yapısının yeniden şekillendirilmesine olanak tanır.
Parlayan kütük daha sonra büyük bir dövme presinin veya çekicin altına yerleştirilir.. Muazzam bir baskı kullanmak (binlerce ton), Pres, metali istenen kancanın tam şekline sahip bir kalıba zorlar. Bu sıcak kalıpta dövme işlemi, kancanın dış hatlarını takip edecek şekilde metalin iç tanecik akışını sıkıştırır., Bir çelik bloktan kolayca kesilen bir kancaya kıyasla mukavemetini ve yorulma direncini önemli ölçüde artırır.
Dövmeden sonra, kanca çok güçlü ama aynı zamanda kırılgan. Mükemmel güç ve dayanıklılık dengesini elde etmek için, sıkı bir ısıl işlem sürecinden geçer:
Dövme ve ısıl işlem görmüş kanca, şimdi "boş" olarak adlandırılıyor,"kaba ama inanılmaz derecede güçlü. Sonraki, işleme bölümüne taşınır. Bilgisayar Sayısal Kontrolü (CNC) Torna ve freze makineleri kullanılır:
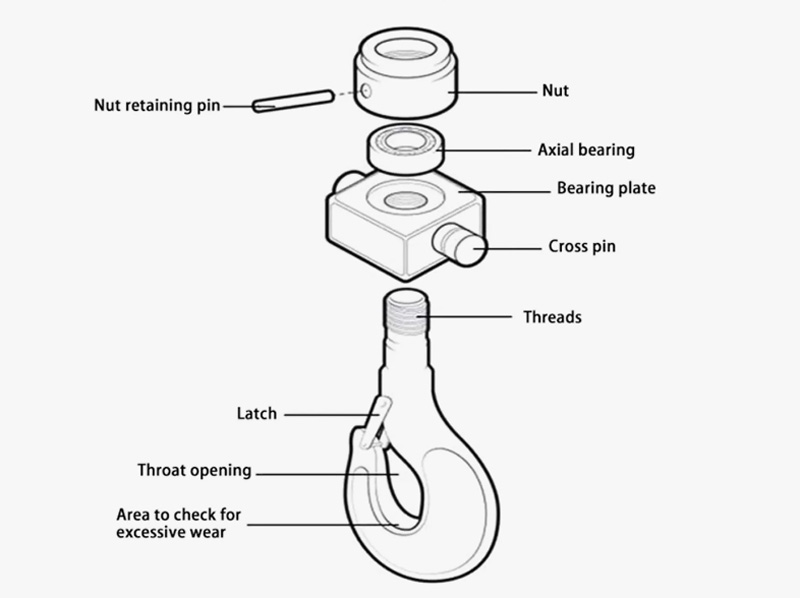
1. Eyeri makineyle işleyin (üst bölge) pürüzsüz bir bitişe.
2. Somun ve bilezik tertibatı için hassas dişler oluşturun.
3. Kancanın ucunu ve boğaz bölgesini belirtilen son boyutlara göre işleyin.
4. Emniyet mandalı için delik açın.
Bu aşama tüm kritik yük taşıyan yüzeylerin pürüzsüz ve hassas olmasını sağlar, dövmeden kaynaklanan takım izleri veya kusurlar gibi potansiyel gerilim yükselticileri ortadan kaldırır.
Bu tartışmasız en önemli aşamadır. Her bir kancanın bir dizi zorlu testten geçmesi gerekiyor:
Nihayet, Kanca, kireci ortadan kaldırmak için kumlanır, pas, ve yüzeydeki yabancı maddeler. Bu temiz bir ortam yaratır, boya yapışması için ideal, hafif pürüzlü profil. Dayanıklı bir endüstriyel sınıf boya tabakası (genellikle sarı veya turuncu gibi görünürlüğü yüksek bir renk) korozyondan korumak ve şantiyede oldukça görünür olmasını sağlamak için uygulanır.
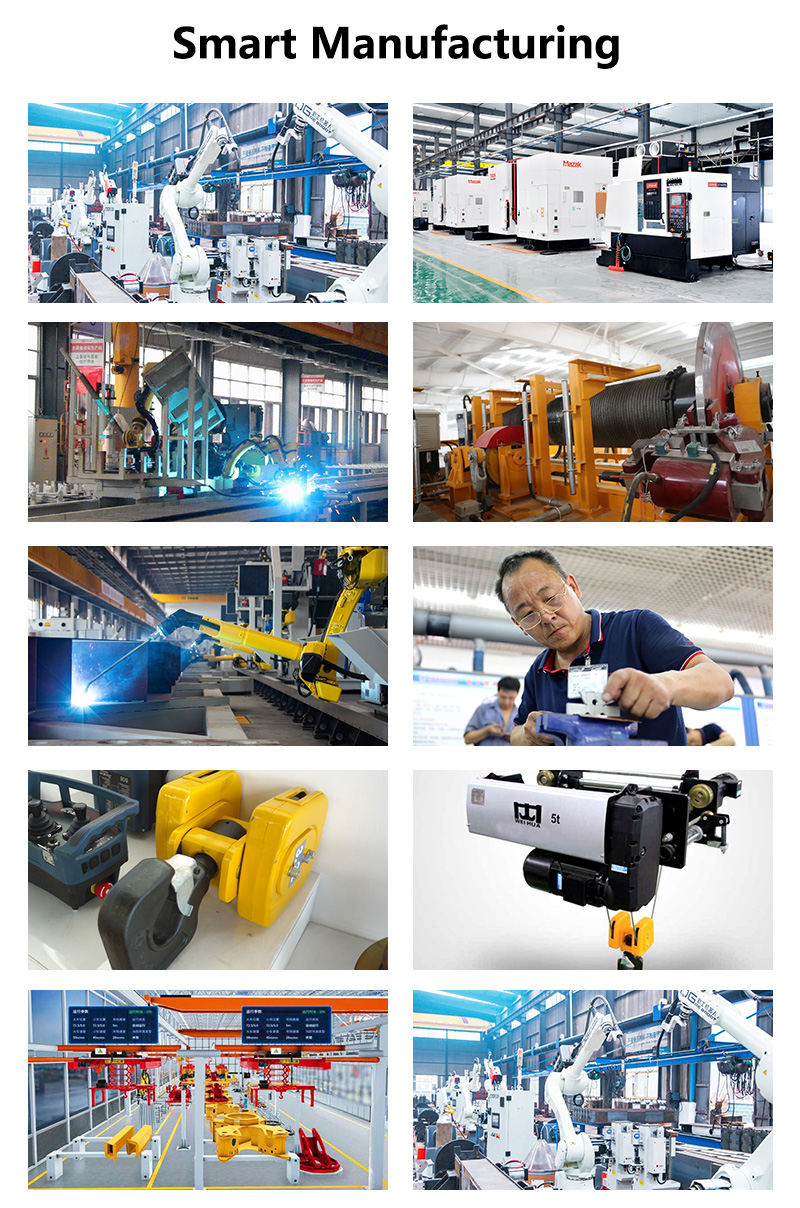
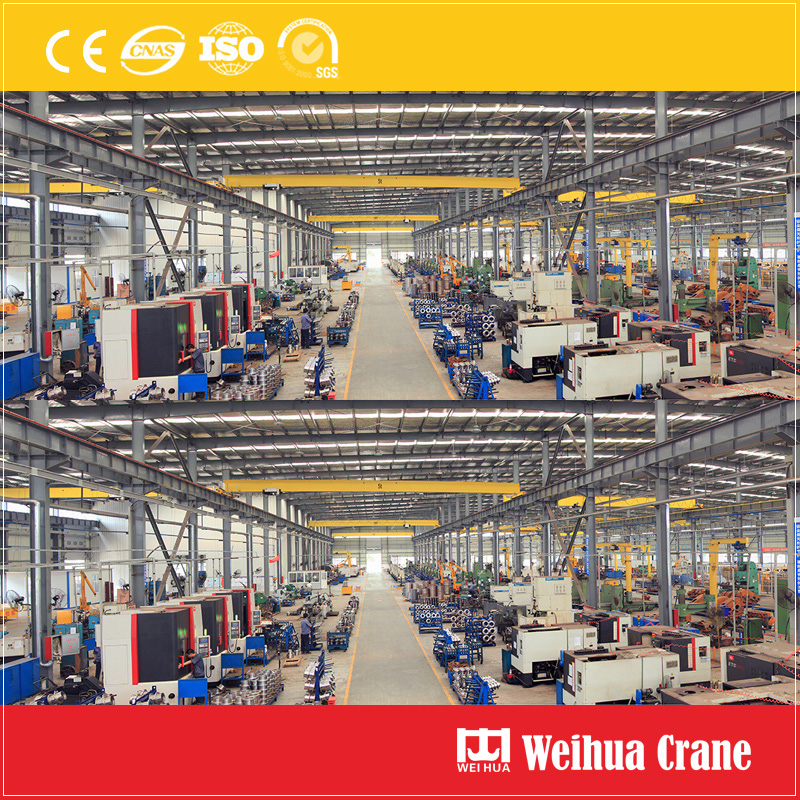
Bir üretim süreci vinç kancası ham gücün mükemmel bir karışımıdır, metalurji bilimi, ve hassas mühendislik. Bu, güvenlik ve kalite kontrol kültürü üzerine kurulu bir süreçtir. Bir dahaki sefere devasa bir yükü zahmetsizce kaldıran bir vinç gördüğünüzde, Basit görünümlü kancanın işini güvenli ve güvenilir bir şekilde yapmasını sağlamak için yaptığı inanılmaz yolculuğu takdir edeceksiniz., her seferinde.
Geri bildiriminize değer veriyoruz! Hizmetlerimizi özel ihtiyaçlarınıza göre uyarlayabilmemiz için lütfen aşağıdaki formu doldurun.

Son Yorumlar