Navigatiemenu
Als je denkt aan zwaar tillen op een bouwplaats, op een scheepswerf, of in een fabriek, het beeld van een kraan staat bijna altijd vooraan en in het midden. En het zwaaien aan het uiteinde van de kabel van die kraan is het meest kritische contactpunt: de haak.
Een kraanhaak is een bedrieglijk eenvoudig apparaat. Het is een gebogen stuk metaal, rechts? In werkelijkheid, het is een meesterwerk van techniek en precisieproductie, ontworpen om enorme ladingen te verwerken met een onwrikbare betrouwbaarheid. Eén enkele fout in de creatie ervan kan tot een catastrofale mislukking leiden.
Dus, Hoe wordt dit essentiële hefcomponent gemaakt?? Laten we eens duiken in het fascinerende productieproces van kraanhaken.
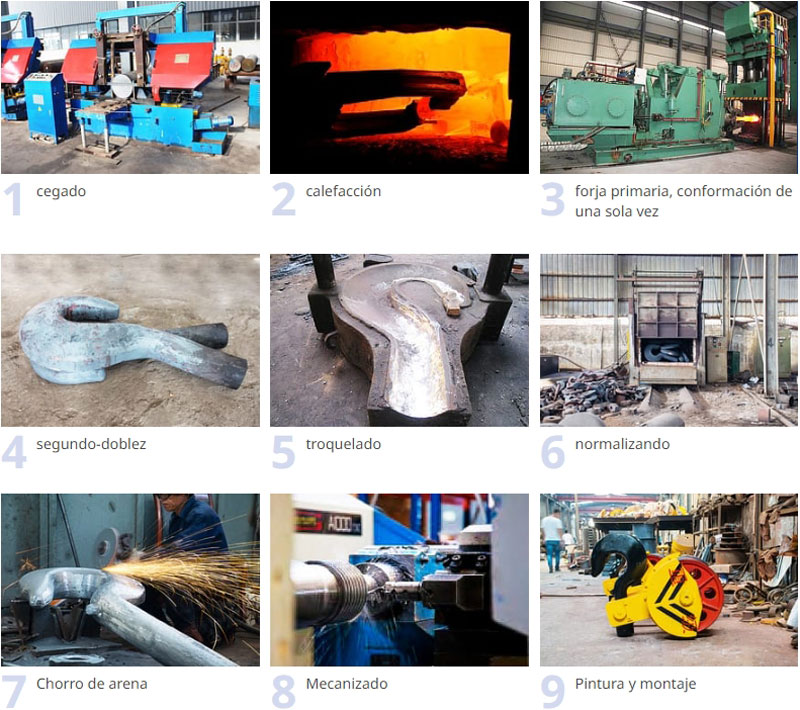
Productieproces van kraanhaken
Het begint allemaal lang voordat er enig metaal wordt aangeraakt. Ingenieurs gebruiken geavanceerd computerondersteund ontwerp (CAD) software om de haak te modelleren. Zij berekenen de precieze afmetingen, kromming, en keelopening op basis van de beoogde veilige werkbelasting (SWL). Factoren zoals materiaalkwaliteit, spanningsverdeling, en veiligheidsfactoren (vaak 4:1 of 5:1) zijn minutieus in het ontwerp geprogrammeerd. Eindige-elementenanalyse (FEA) software wordt gebruikt om belastingen te simuleren en potentiële stresspunten te identificeren, ervoor te zorgen dat het ontwerp is geoptimaliseerd voor sterkte en veiligheid.
Je kunt niet zomaar van elk metaal een betrouwbare haak maken. Gelegeerd staal van smeedkwaliteit is het materiaal bij uitstek Kraanhaak met hoge capaciteit. Zijn uitzonderlijke kracht, taaiheid, en weerstand tegen schokken maken het ideaal voor zwaar tillen. Het specifieke cijfer (Bijv., Aisi 4140, ASTM A508) is zorgvuldig geselecteerd om aan de vereiste mechanische eigenschappen te voldoen. De grondstof komt meestal in de vorm van grote, cilindrische knuppels.
Dit is waar de haak zijn kracht krijgt. De stalen knuppel wordt in een oven tot een precieze temperatuur verwarmd totdat deze roodgloeiend en kneedbaar wordt (vaak boven de 1200°C / 2200°F). Door deze extreme hitte kan de interne korrelstructuur van het staal opnieuw worden gevormd.
De gloeiende knuppel wordt vervolgens onder een enorme smeedpers of hamer geplaatst. Het gebruik van enorme druk (duizenden tonnen), de pers perst het metaal in een matrijs die precies de vorm heeft van de gewenste haak. Dit hete smeedproces comprimeert de interne korrelstroom van het metaal om de contouren van de haak te volgen, waardoor de sterkte en vermoeidheidsweerstand dramatisch toenemen in vergelijking met een haak die eenvoudigweg uit een blok staal wordt gesneden.
Na het smeden, de haak is erg sterk maar ook broos. Om de perfecte balans tussen sterkte en duurzaamheid te bereiken, het ondergaat een rigoureus warmtebehandelingsproces:
De gesmede en hittebehandelde haak, wordt nu een ‘blanco’ genoemd,'is ruw maar ongelooflijk sterk. Volgende, het verhuist naar de verspaningsafdeling. Computer numerieke besturing (CNC) draaibanken en freesmachines gewend zijn:
1. Bewerk het zadel (het bovenste gebied) tot een gladde afwerking.
2. Creëer de precieze schroefdraad voor de moer- en kraagmontage.
3. Bewerk de punt van de haak en het keelgebied tot de uiteindelijk gespecificeerde afmetingen.
4. Boor het gat voor de veiligheidsgrendel.
Deze fase zorgt ervoor dat alle kritische dragende oppervlakken glad en nauwkeurig zijn, het elimineren van potentiële spanningsverhogers zoals gereedschapssporen of onvolkomenheden door smeden.
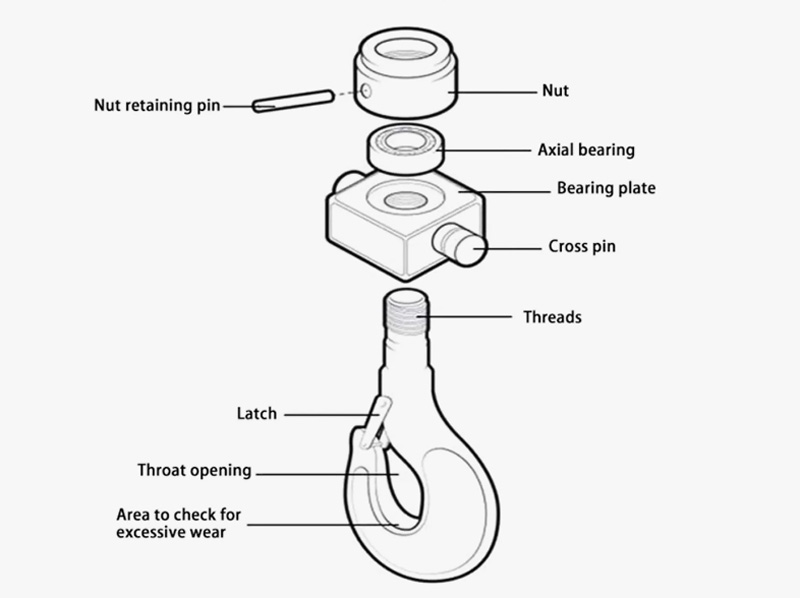
Dit is misschien wel de belangrijkste fase. Elke haak moet een reeks strenge tests doorstaan:
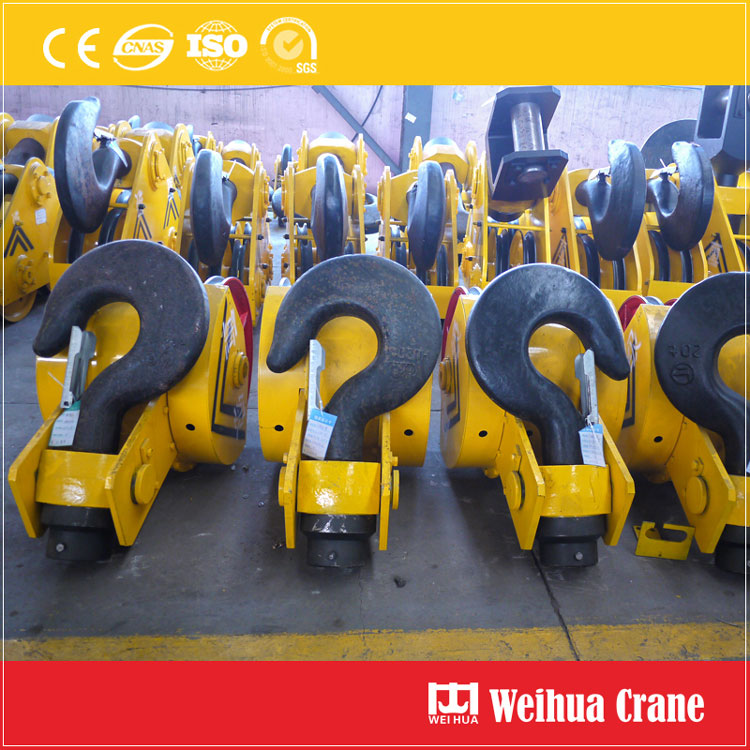
Eindelijk, de haak wordt gestraald om kalkaanslag te verwijderen, roest, en onzuiverheden van het oppervlak. Hierdoor ontstaat er een schoon, licht ruw profiel ideaal voor verfhechting. Een duurzame laag industriële verf (vaak een goed zichtbare kleur zoals geel of oranje) wordt toegepast om het te beschermen tegen corrosie en het goed zichtbaar te maken op de werkplek.
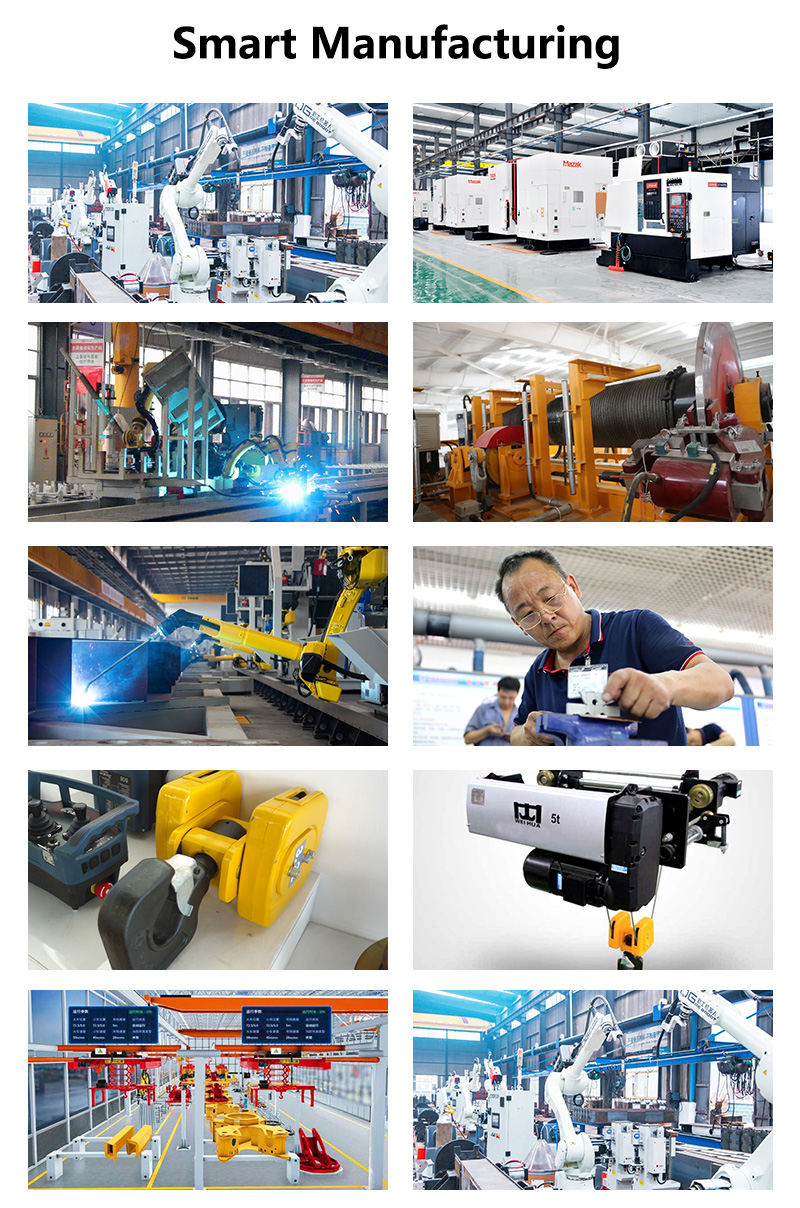
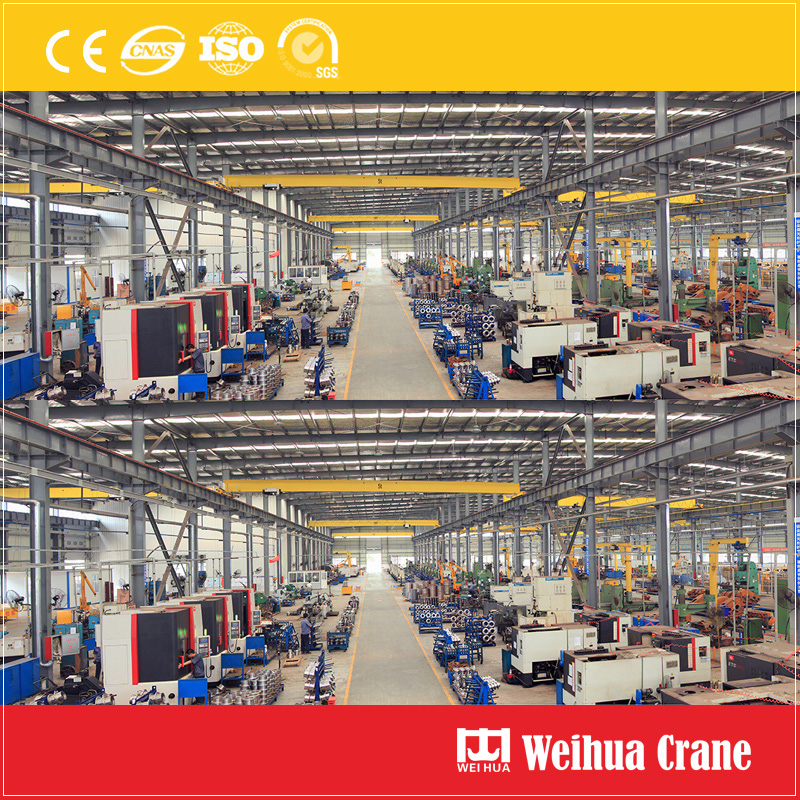
Het productieproces van een kraanhaak is een perfecte mix van brute kracht, metallurgische wetenschap, en precisietechniek. Het is een proces dat is gebaseerd op een cultuur van veiligheid en kwaliteitscontrole. De volgende keer zie je een kraan moeiteloos een enorme last tillen, je zult de ongelooflijke reis waarderen die de eenvoudig ogende haak heeft ondernomen om ervoor te zorgen dat hij zijn werk veilig en betrouwbaar doet, elke keer.
Wij waarderen uw feedback! Vul het onderstaande formulier in, zodat we onze services kunnen aanpassen aan uw specifieke behoeften.

Klik op de knop om productinformatie en offertes op WhatsApp te krijgen.
Krijg citaat
Laatste opmerkingen